 USA
 Canada
 United Kingdom
 Deutschland
 México
 Brasil
 Česká republika
 France
 España
 한국
 Malaysia
 中国
 Polska
Le matériau pour les inserts Le laiton contre l’acier inoxydable
par Michael J. Pasko, Ingénieur des applications
Télécharger ce livre blancSPIROL fabrique tous ses inserts standard en laiton, selon la norme standard acceptée dans l’industrie. Dans la majorité des cas, le laiton surpassera les exigences en matière de performance dans l’application tandis qu’il apportera la solution de pose la plus économique. Cela est dû principalement à la conductivité thermique ainsi qu’à l’usinabilité du laiton comparé aux autres matières qui sont parfois utilisées pour les inserts taraudés.
SPIROL dispose d’une large gamme d’inserts pour plastiques.
La thermicité du laiton permet aux inserts de chauffer et de refroidir rapidement pendant le process de pose dans une pièce plastique injectée. Pour les inserts qui sont posés à chaud ou par ultrasons, le fait que l’insert chauffe rapidement se traduit par un montage plus rapide dans la mesure où l’opérateur n’a pas à attendre longtemps pour que l’inserts atteigne le point de fusion approprié du plastique. D’un point de vue qualité, le fait que le laiton refroidisse plus rapidement signifie qu’immédiatement après que la chaleur ait quitté l’insert, le plastique commence à durcir, ce qui garantira la position de l’insert et évitera que celuici n’ait du jeu dans le trou. Comparé à cela, un insert en acier qui mettra nettement plus de temps à chauffer, le temps pour atteindre le point de fusion du plastique et le temps de pose total sera plus long. Comme cela prend également plus de temps à l’acier pour refroidir, l’insert devra être immobilisé dans la pièce plastique jusqu’à ce que cela soit solidifié assez pour éviter que l’insert ne bouge dans le logement.
En ce qui concerne l’usinabilité, le laiton est bien plus facile à couper que la plupart des matières ferreuses. Alors que le prix d’achat du laiton ou de l’inox est quasiment identique, c’est l’augmentation significative en terme de temps de fabrication pour la version en acier inoxydable qui fait s’envoler les coûts. Le fait que l’inox soit plus dur que le laiton implique aussi que l’outillage soit changé plus souvent que lorsqu’on coupe du laiton. Cela conduit également à une augmentation des coûts et une perte de temps pendant la fabrication sur la machine. L’autre avantage significatif du laiton réside dans le fait que les coupeaux générés pendant l’opération d’usinage peuvent être repris par le fournisseur de matière première pour environ la même valeur au poids que lorsqu’il est acheté à l’état brut. Donc, une part importante des coûts en matière première est récupérée alors que la reprise de l’acier ne vaut quasiment rien.
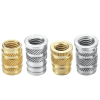
Ainsi si le laiton est un excellent choix pour une utilisation dans la plupart des composants, il y a des cas où l’acier inoxydable peut être demandé. Il est important de comprendre que chaque matière possède des caractéristiques qui doivent être prise en considération quand on sélectionne un insert. Une matière qui peut être fonctionnelle dans un environnement peut être problématique dans un autre. Par exemple, le laiton et l’inox sont tous deux résistants à la corrosion, encore une fois ils vont réagir différemment selon les différents agents corrosifs. Ce document résumera les principaux avantages et caractéristiques du laiton et de l’inox ainsi que leurs limites.
Le laiton
Le laiton est une matière excellente pour une utilisation dans l’industrie comme dans l’agriculture et offre typiquement la solution la moins coûteuse.

Caractéristiques principales, avantages et limites du laiton
- Le laiton offre une bien meilleure conductivité thermique que l’acier au carbone ou l’inox austénitique. En fait, le laiton est 2 fois plus conducteur que l’acier et 15 fois plus conducteur que l’inox austénitique. En conséquence, c’est la matière optimale pour une pose à chaud ou par ultrasons d’inserts et d’autres produits tournés.
- Une excellente conductivité thermique se traduit également par une meilleure précision dans le positionnement des inserts en laiton. Du fait que le laiton refroidit rapidement, cela signifie qu’il peut être posé rapidement et précisément sans avoir peur qu’il ne bouge dans le logement plastique. Au contraire, un insert en acier devra être maintenu dans le plastique fondu après qu’il soit positionné afin d’éviter qu’il n’ait du jeu en dehors de sa position et ne compromette la bonne unité de l’assemblage final.
- Le laiton est une matière bien plus facile à usiner que l’acier inoxydable. Cela diminue les temps de cycle et réduit les coûts de production. Le taux d’usinabilité du laiton grade C36000 est de 100 et c’est la matière sur laquelle on se base pour mesurer l’efficacité des autres matières.
- Le cafutage du laiton est beaucoup plus rentable que celui de l’inox. Par conséquence, un plus gros pourcentage des coûts de matière peut être récupéré après fabrication.
- L’utilisation du laiton est excellente pour les applications dans des réseaux d’alimentation en eau chaude et froide, industriels et résidentiels y compris ceux pour l’eau potable.
- Le laiton est approprié pour une utilisation dans des activités maritimes y comprit dans l’eau de mer et l’eau saumâtre avec des courants modérés. Une exposition à des courants plus grands et plus rapides devra être évitée. S’il est exposé à des atmosphères marines, le laiton développera une patine verte de protection.
- Le laiton offre d’excellentes performances dans des applications cryogéniques. Cela est une considération importante dans la mesure ou le laiton peut être une alternative à l’inox série 300 dans des environnements où on n’y aurait pas pensé.
- Le laiton est particulièrement utilisé dans des environnements exposés à des solutions moyennement alcalines, les solutions très dures comme les hydroxydes ou les cyanures sont à proscrire.
- Le laiton offre une bonne résistance à la corrosion pour des acides non oxydés, par conséquent les acides oxydés devraient être évités.
- Le laiton offre une bonne résistance à la corrosion en contact avec des produits dérivés du pétrole.
- Le laiton offre une résistance à la traction qui est comparable à celle de l’acier au carbone. Quand la résistance de la pièce taraudée doit être améliorée, un simple augmentation de la longueur du filet est souvent suffisante et ainsi on évite d’ajouter des coûts supplémentaires inhérents à l’utilisation d’un inox.
- Le laiton peut être nickelé pour réduire d’avantage le ternissement et la corrosion ou tout simplement pour apporter un fini « argenté ». La finition nickelée peut être utile si une résistance importante à l’usure est demandée. Par exemple, les applications suivantes nécessitent un nickelage tel que les boutons de porte, les appareils de plomberie, les pignons, les roulements.
Acier inoxydable
Il y a de de nombreuses variétés d’aciers inoxydables, aussi bien dans la série 300 que dans la série austénitique qui sont comparables au laiton pour ce qui concerne les applications où l’inox est couramment utilisé. Il est important de signaler que les propriétés de l’inox varient considérablement d’un alliage ou d’une famille à une autre aussi il est difficile de dresser des considérations générales concernant les performances. Pour cette raison, toutes demande pour des inserts en acier inoxydable et pour d’autres produits décolletés spéciaux est évalué grâce à notre processus d’évaluation d’application qui nous permet de nous assurer que la matière choisie est la meilleure solution pour l’application en question.

Caractéristiques principales, avantages et limites de l’acier inoxydable
- L’acier inoxydable est plus difficile à usiner que le laiton et les cycles de fabrication sont plus longs ce qui augmente les coûts significativement. Le cycle de vie des outils est aussi sévèrement limité ce qui augmente davantage les coûts.
- Le cafutage de l’acier inoxydable n’est pas aussi intéressant que celui du laiton. Par conséquence, il y a une réduction significative dans les pourcentages de coûts de matière qui peuvent être récupérés après fabrication.
- La conductivité de l’acier inoxydable est 1/15 fois celle du laiton. La méthode de pose post-moulage la plus commune pour les Inserts et pour beaucoup d’autres pièces implique l’utilisation de la pose par ultrasons ou à chaud. Donc une conduction réduite augmente le temps de pose et réduit l’efficacité de l’assemblage.
- Certaines nuances d’acier inoxydable, comme l’inox 316 sont supérieurs au laiton dans des environnements marins plus agressifs où les courants sont plus rapides mais cela ne s’applique pas à tous les grades. Il faut prendre en compte que le plus courant des inox à décolleter, l’inox 303, offre des performances d’usinage supérieures en comparaison avec d’autres inox de la série 300, cela s’explique par l’ajout de sulfure dans sa composition. Cependant, le sulfure altère sérieusement la résistance à l’eau de mer. L’eau saumâtre ou l’eau à faible courant peut aussi augmenter les crevasses ou la corrosion localisée pour de nombreux grades d’inox.
- L’acier inoxydable offre une excellente résistance à de nombreux acides et peut être passivé dans des solutions nitriques ou citriques. Les acides hydrochloriques doivent être évités.
- L’acier inoxydable, comme le laiton, offre une très bonne résistance à la corrosion générée par les produits dérivés du pétrole.
- L’acier inoxydable peut fournir une meilleure résistance à la traction que le laiton selon le grade et ou l’alliage.
- Les nuances d’acier inoxydable tel que le 302, 304 et 316 sont agréées par la Food Drugs Administration pour un usage alimentaire. L’inox 303 n’est pas accepté pour une utilisation en contact avec la nourriture.
- L’acier inoxydable austénitique apporte une résistance aux températures de service plus importantes. Cependant, il est important de remarquer que la température de service est habituellement limitée par la courbe de température du plastique d’accueil. Aussi, le plastique fondrait certainement avant l’insert en métal.
Technologie de montage des inserts
Plus de 75% de la performance d’un insert est le résultat direct de sa bonne installation. Pour les inserts qui sont posés après un process de moulage, SPIROL offre des solutions flexibles et polyvalentes pour la pose des inserts dans du thermoplastique et des plastiques thermodurcissables. Les modèles basiques incluent des machines manuelles, semiautomatiques et automatiques. Ces modèles standardisés, éprouvés dans le temps, au design modulable sont robustes, fiables et facilement ajustables, permettant une personnalisation simple afin de s’adapter aux besoins spécifiques de votre application. Plus de 80% des composants de la machine sont des articles standard pre testés dont la production est prouvée. Cela se traduit par une livraison rapide, une fiabilité plus grande et un coût plus bas pour un équipement d’une qualité comparable.Les machines automatiques sont la base idéale pour un système autonome et pour les systèmes d’assemblage avancés.
Les équipements et les caractéristiques optionnels incluent :
- système d’alimentation automatique,
- indexation rotative et linéaire des pièces,
- et détecteur de présence des pièces et des inserts,
- contrôle du couple de rotation pour la pose des inserts autotaraudeurs.

Vous avez un problème de fabrication que vous ne parvenez pas à résoudre? Nos experts en ingénierie aiment les défis. Recommander des solutions efficaces pour les besoins de vos applications est ce que nous faisons de mieux. Appelez-nous ou remplissez le formulaire ci-dessous pour nous contacter !
+33 3 26 36 31 42